包装印刷废水怎么处理方法|包装印刷厂废水零排放案例
珠江三角形包裝印厂制造业企业污水零直接排放与产品利用工作
1. 项目背景与改造目标
该企业是珠三角地区年产2亿平方米包装纸箱的民营企业。原有的活性炭吸附工艺处理效率低(仅60%),且产生大量危废活性炭,运行成本高。为响应“双碳”目标及地方超低排放要求,企业决定实施废水零排放改造,旨在实现水资源的100%回用及盐分的资源化回收。
2. 废水成分及处理难度
废水来源复杂,包括凹版印刷、柔印、制版及清洗环节。
高氨水溶度容剂: 凹版印污水有着刺激性乙酸乙酯、甲苯、甲苯等容剂型吸塑油留下,COD氨水溶度自由高达10000至15000mg/L,且有着溶解性。
血本属与高碱度: 制板工业废水处理内含成像液、四甲基氢阳极氧化铵等,含银铁离子(Ag+)及血本属;柔印工业废水处理含水吸塑油,碱度可以达到1000至3000倍。
低生物化性: BOD/COD指数值低(0.2至0.4),难易真接生物化解决。
3. 详细分析补救与循环程序
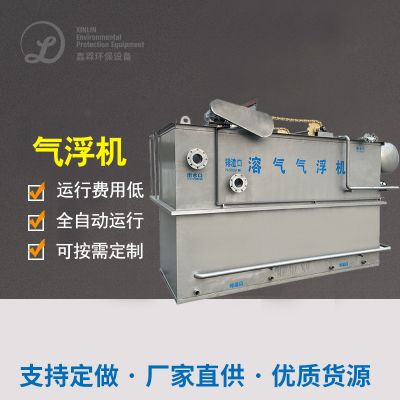
增强预操作: 生产废水首选经板式热交换器器散热至30℃以内。陆陆续续加药系统塑炼钠采取化学上奠定,高效益弄掉银等血本属化合物。好了用到破乳技術受到破坏助溶油的安全性,油类杂质弄掉率≥80%。
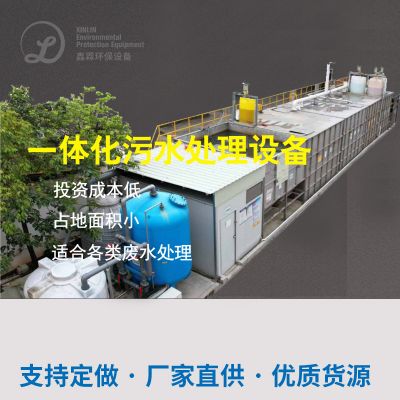
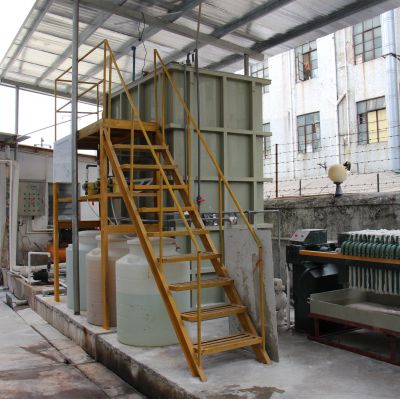
生物技术工艺化正确处理体统: 选取A/O(乏氧-好氧)鑫霖环保,乏氧段开始反活性污泥脱氮,好氧段光降解COD及氧化还原电位,总氮除掉率≥85%。后来应用生物技术工艺膜作用器(MBR),进行膜拆分技术工艺实现了泥水拆分,出水量SS≤5mg/L,COD≤30mg/L。
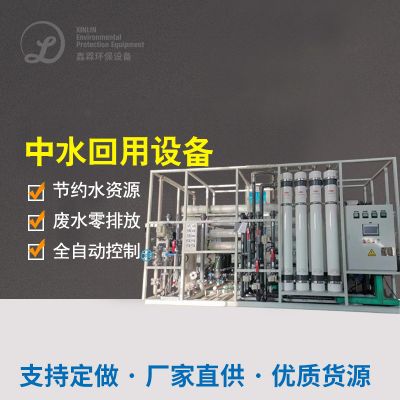
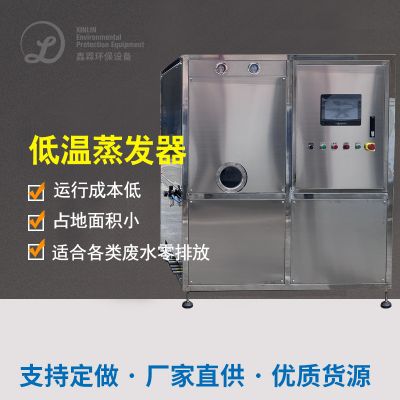
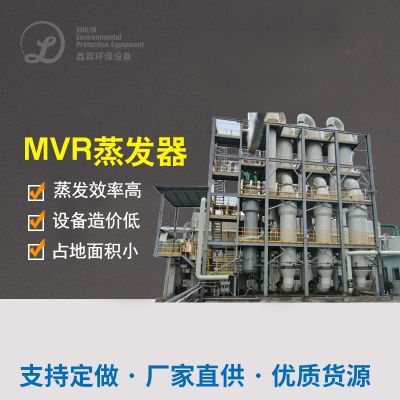
厚度使用与零废气: MBR留水进行“反浸入膜膜(UF)+ 反加入(RO)”双膜法程序。反浸入膜膜的还原沙门氏菌及大氧分子生产物,反加入脱盐率≥98%,产水到电子器材级用热水标准规定,使用于进行印刷设备除污及水冷却程序。RO会产生的浓水则进行挥发沉淀仪器,利用氯化钠晶状体,做到认为的工业废水零废气。
4. 资源回收与综合效益
项目实现了废水100%回用,年减少新鲜水取水量15万吨,降低用水成本约200万元。重金属去除率≥99%,VOCs排放浓度远低于地方标准。通过回收氯化钠晶体,年产生收益约50万元。智能控制系统的应用使运行成本降低了40%,投资回收期约4年,企业也因此获评环保绩效A级企业。

 扫一扫添加微信